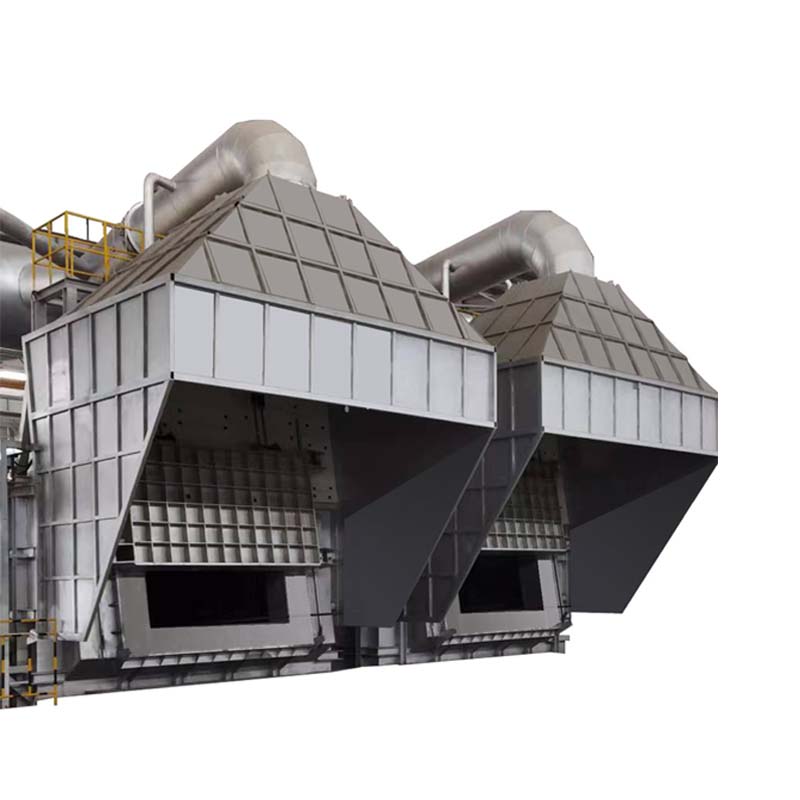
ايلومينيم اسڪريپ پگھلڻ واري فرنس
هي لڪير جو مٿو آهي. هيٺئين طرف اهو هڪ کي کارائي ٿوريفائننگ ٽينڪ، پوءِ يا ته هڪايلومينيم مصر جي انگوٽ لاءِ مسلسل ڪاسٽنگ مشينيا هڪگرم مٿي بلٽ ڪاسٽنگ مشين، ان تي منحصر آهي ته توهان انگوٽ ٺاهيو ٿا يا بلٽ.
1. ٻيهر پيدا ٿيندڙ گرمي جمع ڪندڙ برنر سسٽم ٻرندڙ هوا کي گرم ڪرڻ لاءِ خارج ٿيندڙ گرمي کي بحال ڪري ٿو، جيڪو في ٽن ايندھن جي استعمال کي گهٽائي ٿو.
2. 95٪ يا وڌيڪ اسڪريپ ايلومينيم سان چارج ٿيل في ٽن 65 m³ يا ان کان گهٽ گئس جو استعمال - اهو انگ جيڪو توهان جي موجوده فرنس جي مقابلي ۾ جانچڻ جي قابل آهي.
3. سليگ لائين جي هيٺان نان اسٽڪ ايلومينيم ڪاسٽيبل استر ايلومينيم جي دخول کي مزاحمت ڪري ٿو، جيڪو عام سبب آهي ته استر جلد ناڪام ٿي ويندا آهن.
4. فرنس وال جي گرمي پد 65 °C يا گهٽ ۾ وڌي ٿو، تنهنڪري دڪان جي فرش تي گهٽ گرمي ضايع ٿئي ٿي ۽ ڪم ڪندڙ ماحول ٿڌو رهي ٿو.
5. انٽر لاڪنگ ۽ الارم ڪمن سان گڏ ڪمبشن سسٽم جو مڪمل پي ايل سي ڪنٽرول، تنهن ڪري برنر سيڪوئنسنگ آپريٽر جي عادت تي منحصر ناهي.
چارج مواد کي فرنس جي دروازي ذريعي لوڊ ڪيو ويندو آهي، ريجنريٽو برنرز ذريعي پگھليو ويندو آهي، ۽ ٽيپ ٿيڻ تائين ڪاسٽنگ جي گرمي پد تي رکيو ويندو آهي. فرنس مسلسل ٽيپنگ جي بدران پگھلڻ ۽ رکڻ واري چڪر ۾ هلندي آهي، جيڪو اسڪريپ تي ٻڌل چارجنگ لاءِ مناسب آهي.
گرمي جمع ڪندڙ برنر سسٽم ڊيزائن جو مرڪز آهي. ٻه برنر جوڙا متبادل طور تي هلن ٿا: جڏهن هڪ باهه لڳندو آهي، ٻيو هڪ خارجي رستي طور ڪم ڪندو آهي ۽ ان جو گرمي ذخيرو ڪرڻ وارو وچولي فلو گيس مان گرمي جذب ڪري ٿو. الٽ ڪرڻ تي، اهو ذخيرو ٿيل گرمي ايندڙ ٻرندڙ هوا کي گرم ڪري ٿو. هن طريقي سان گرمي بحال ڪرڻ اهو آهي جيڪو بيان ڪيل گئس جي استعمال تي اسڪريپ-هيري چارج کي پگھلڻ جي اجازت ڏئي ٿو.
چيمبر جو گرمي پد 1100 °C يا ان کان گهٽ رکيو ويندو آهي، جيڪو تيزيءَ سان پگھلڻ لاءِ ڪافي آهي پر پگھل کي وڌيڪ گرم ٿيڻ ۽ هائيڊروجن کڻڻ کان بچائيندو آهي. پگھلڻ دوران فلو گيس 200 °C يا ان کان گهٽ تي نڪرندي آهي، جيڪا تصديق ڪري ٿي ته گرمي فرنس ۾ رهي رهي آهي بجاءِ ان جي ته اسٽيڪ ۾ مٿي وڃي.
| No | شيءِ | 15T مستطيل پگھلڻ واري فرنس |
| 1 | وڌ ۾ وڌ مقدار | 15 هزار + 10٪ |
| 2 | درجه بندي ٿيل ايلومينيم مائع ڀرڻ جي مقدار | 15 ٽي |
| 3 | پگھلڻ واري تلاءَ جي کوٽائي (فرنس جي دروازي تائين) | 650+100 ملي ميٽر |
| 4 | فرنس دروازي جي ڪم ڪرڻ جو طريقو | زنجير ٽرانسميشن، اليڪٽرڪ لفٽنگ، ڊيڊ ويٽ ۽ ڪمپريشن |
| 5 | فرنس دروازي جي ماپ | 2000x1000 ملي ميٽر |
| 6 | فرنس چيمبر جي درجه بندي ڪم ڪندڙ گرمي پد | ≤1100 ℃ |
| 7 | فرنس ڀت جي گرمي پد ۾ اضافو | ≤65 ℃ |
| 8 | برنر جو قسم | گرمي جمع ڪرڻ جو قسم CT300+300 |
| 9 | فرنس قدرتي گئس جو دٻاءُ | 0.008-0.02 ايم پي اي ترتيب ڏيڻ وارو |
| 10 | وڌ ۾ وڌ گئس جو استعمال | 350 اين ايم ڪعبي ميٽر 3/ڪلاڪ |
| 11 | پگھلڻ جي شرح گئس جو استعمال / ڪعب / ٽن (خام مال فضول ايلومينيم کان 95٪ مٿي آهي) | 65 ڪيوب هيٺ |
| 12 | دونھين جو گرمي پد | ≤200 ℃ (پگھلڻ) |
فرنس استر ۽ شيل
| حصو | مواد جون وضاحتون | 15T مستطيل پگھلڻ واري فرنس |
|---|---|---|
| ٿولهه (ايم ايم) | ||
| فرنس وال (پگھلڻ وارو تلاءُ، سليگ لائن کان هيٺ) | نان اسٽڪ ايلومينيم ڪاسٽيبل مواد (BZL-86) | 250 |
| ناقابل برداشت مواد (Ketai NN) | 102 | |
| هلڪو موصل سرن (NG-0.8) | 180 | |
| ايلومينيم سليڪٽ فائبر ڪپهه (1260 ℃) | 50 | |
| اسٽيل پليٽ (Q-235) | 8 | |
| ڪُل ٿولهه | 580 | |
| فرنس وال (پگھلڻ وارو تلاءُ، سليگ لائن جي مٿان) | گريڊ 1 مٽيءَ جي اينٽ (LZ-55) | 250 |
| هلڪو موصل سرن (NG-0.8) | 280 | |
| ايلومينيم سليڪٽ فائبر ڪپهه (1260 ℃) | 50 | |
| اسٽيل پليٽ (Q-235) | 8 | |
| ڪُل ٿولهه | 580 | |
| فرنس جو هيٺيون حصو ۽ فرنس جي دروازي جو ڍلون | نان اسٽڪ ايلومينيم ڪاسٽيبل مواد (BZL-86) | 250 |
| ناقابل برداشت مواد (Ketai NN) | 99 | |
| هلڪو موصل سرن (NG-0.8) | 201 | |
| اسٽيل پليٽ (Q-235) | 10 | |
| ڪُل ٿولهه | 550 | |
| فرنس ٽاپ (فليٽ ٽاپ) | لٽڪندڙ اينٽ + وڌيڪ طاقت وارو گهٽ سيمينٽ ڪاسٽيبل مواد (KSTJ-70) | 200 |
| حرارتي موصليت وارو ڪپهه | 40 | |
| غير محفوظ ڪاسٽيبل مواد (ڪيٽائي QJ-1.0) | 100 | |
| ڪُل ٿولهه | 390 | |
| ڀُٽي جو دروازو | اعليٰ طاقت وارو گهٽ سيمينٽ ڪاسٽيبل مواد (KSTJ-70) | 200 |
| ايلومينيم سليڪٽ فائبر ڪپهه | 80 | |
| اسٽيل پليٽ (Q-235) | 10 | |
| مضبوط ڪيل فريم | 110 | |
| ڪُل ٿولهه | 550 | |
| فرنس هيٺان فريم | 16* ڊبل چينل اسٽيل ۽ 10 ايم ايم اسٽيل پينل | |
| فرنس باڊي فريم | 16* ڊبل چينل اسٽيل ۽ 8 ايم ايم اسٽيل پينل | |
| فرنس ٽاپ فريم | سٺي ڪردار جي فريم لاءِ #25 آئي-اسٽيل ۽ #10 آئي-اسٽيل | |
ساڙڻ وارو نظام
هي فرنس گروپ گرمي جمع ڪندڙ ساڙڻ وارو نظام اختيار ڪري ٿو، جيڪو گهٽ نائٽروجن آڪسائيڊ جي اخراج ۽ اعليٰ ڪارڪردگي واري ساڙڻ جي ميدان ۾ هڪ جديد ٽيڪنالاجي آهي. ساڙڻ وارو نظام PLC خودڪار آهي، مڪمل انٽرلاڪنگ ۽ الارم ڪمن سان. ايلومينيم پگھلڻ واري فرنس جو مکيه شعلو وڏي ۽ ننڍي باهه جي دستي ڪنٽرول موڊ کي اختيار ڪري ٿو، سٺي توانائي جي بچت واري اثر سان ۽ ذهين انتظام کي محسوس ڪري ٿو.
| ڊيزائن جي تبديلي جي مدت | سيٽنگ لاءِ 10-120 سيڪنڊ |
| هوا کي گرم ڪرڻ جو گرمي پد | 600 ~ 800 ℃ |
| فلو گيس جي اخراج جو وڌ ۾ وڌ اجازت ڏنل گرمي پد | 250 ℃ |
| عام ڪم ڪندڙ فلو گيس جي اخراج جو گرمي پد | 100 ~ 200 ℃ |
| گرمي اسٽوريج ميڊيم | ø25 ملي ميٽر اوچو ايلومينا بال، ايلومينا جو مواد ≥ 92٪ |
| في وچولي گرمي جي ذخيري جي مقدار | 1000-1200 ڪلوگرام |
1. ايلومينيم جي اسڪريپ کي پگھليل ڌاتو ۾ ري سائيڪل ڪرڻ لاءِ انگوٽ يا بلٽ ڪاسٽنگ.
2. اسڪريپ تي ٻڌل چارج هلائيندڙ ايلومينيم جي انگوٽ ۽ بلٽ ٺاهڻ وارا پلانٽ.
3. ريميلٽ آپريشن جتي في ٽن ايندھن جي قيمت ڪنٽرولنگ انگ اکر آهي.
4. ٻوٽن کي جھڪندڙ فرنس جي بدران هڪ مقرر پگھلڻ ۽ رکڻ واري فرنس جي ضرورت آهي.
لائن ۾ مطابقت رکندڙ سامان
1. ڪاسٽنگ کان اڳ فلڪس انجيڪشن ۽ ڊيگاسنگ لاءِ ريفائننگ ٽينڪ.
2. ايلومينيم ڊاس فاصل ڪندڙهن فرنس مان پيدا ٿيندڙ مٽيءَ مان ڌاتو ڪڍڻ لاءِ.
3. ايلومينيم الائي انگوٽ ڊائون اسٽريم لاءِ هاٽ ٽاپ بلٽ ڪاسٽنگ مشين يا مسلسل ڪاسٽنگ مشين.
4. ايلومينيم پگھلڻ واري فرنس لاءِ مٽي ڪليڪٽردونهون پڪڙڻ لاءِ.